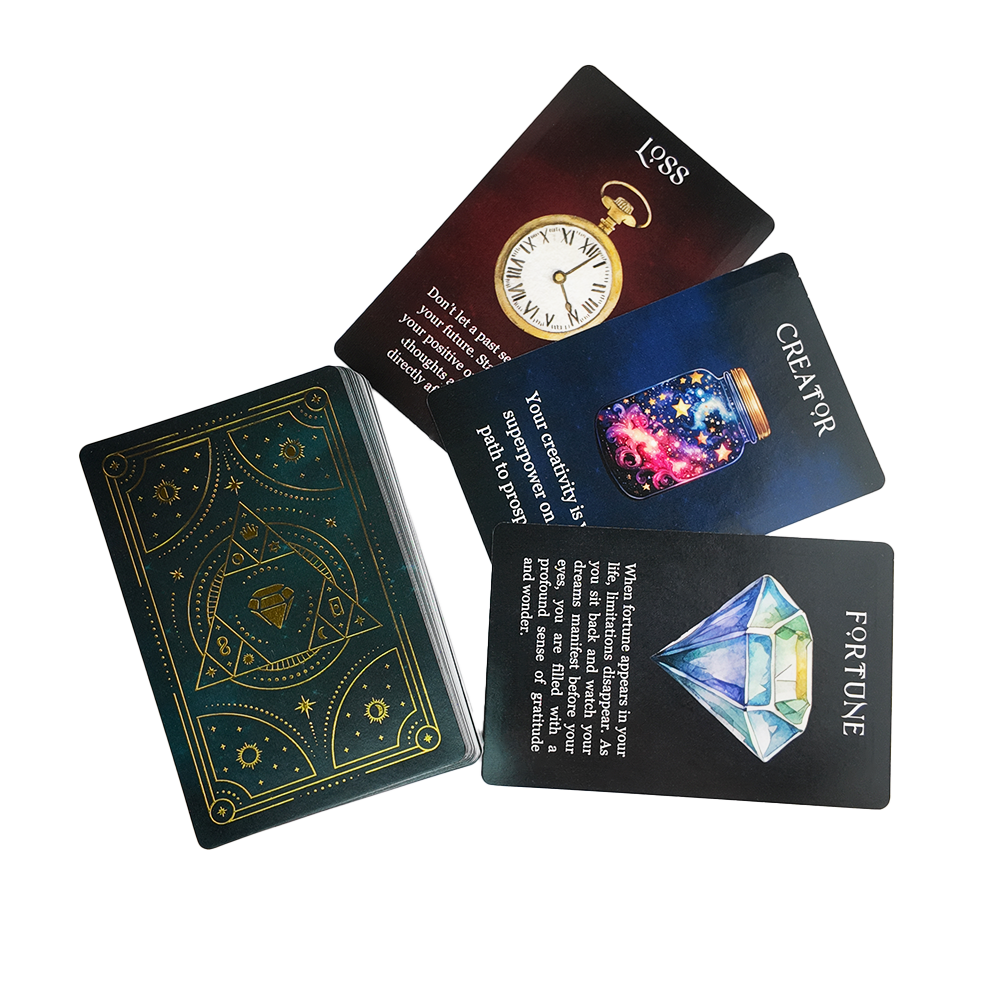
A maioria dos atrasos na produção de baralhos de oráculo não começa na impressão. Começa quando a lista de cartas, os ficheiros gráficos, as instruções de acabamento e o conteúdo da embalagem descrevem produtos ligeiramente diferentes. Um design de carta bonito não pode corrigir uma sequência de cartas não aprovada, uma caixa construída com a altura de pilha errada ou uma camada de estampagem metalizada que nunca chegou à pré-impressão.
O fluxo OEM/ODM publicado pela THRIWA inclui cinco etapas interligadas: consulta e especificação, ficheiros gráficos e pré-impressão, produção e impressão, corte e montagem, e controlo de qualidade e expedição. Este guia aplica esse percurso de fábrica especificamente aos baralhos de oráculo. Em vez de repetir um catálogo geral de formatos e acabamentos, mostra o que deve ser controlado em cada passagem e que aprovação é necessária antes da etapa seguinte. Para conhecer os formatos e embalagens disponíveis, consulte o serviço de impressão personalizada de cartas de oráculo da THRIWA.
Um baralho de oráculo é um pequeno sistema de produtos. As faces únicas das cartas devem corresponder à sequência aprovada, o verso partilhado deve permanecer consistente, o manual deve referir as cartas corretas e o conjunto embalado deve caber na caixa selecionada. Tratar esses componentes como compras separadas cria problemas de versão e de ajuste evitáveis.
Para controlo de produção, a THRIWA necessita de uma descrição aprovada do conjunto final. Essa descrição deve responder a três questões práticas:
A ficha de fabrico é a referência comum para vendas, pré-impressão e produção. É mais útil do que uma longa troca de emails, porque cada decisão posterior fica associada a um campo aprovado.
| Campo de controlo | O que registar | Por que é importante a jusante |
|---|---|---|
| Composição do baralho | Número total de cartas, sequência, verso partilhado ou variante, versão linguística | Controla a completude da pré-impressão, colação e verificação de contagem |
| Construção da carta | Tamanho final, estilo de canto, tipo de cartão e tratamento da superfície | Define os cortantes, a sensação ao manusear, altura da pilha e processos compatíveis |
| Acabamento decorativo | Estampagem metalizada, verniz UV localizado, relevo, detalhe holográfico ou tratamento das bordas | Determina camadas de arte separadas, moldes e verificações de registo |
| Impressos complementares | Tamanho do manual, número de páginas, encadernação, cartas ou folhetos de inserção | Afeta a paginação, as dimensões do componente e a capacidade final da caixa |
| Embalagem | Estilo da caixa, inserto ou tabuleiro, orientação do componente e método de selagem | Controla instruções de montagem e inspeção da unidade de retalho |
| Plano comercial | Quantidade, destino, data-alvo e documentos necessários | Suporta cotação, planeamento da produção e planeamento do transporte |
A quantidade mínima padrão da THRIWA é de 500 baralhos para projetos habituais de cartas personalizadas. Podem ser analisadas quantidades menores e opções de amostra, mas a solução disponível depende da construção, dos acabamentos e da embalagem. O âmbito final é definido pelo orçamento aprovado, não por um preço genérico online.
A pré-impressão transforma os ficheiros criativos em instruções de produção. Para um baralho de oráculo, a entrega deve incluir a face de cada carta, o verso aprovado, os painéis da embalagem e os ficheiros gráficos do manual ou dos encartes. O cliente deve ser titular dos desenhos, marcas e textos enviados ou estar autorizado a utilizá-los.
Numere as faces das cartas pela sequência pretendida e mantenha os mesmos identificadores nos nomes dos ficheiros, no mapa do baralho e nas referências do manual. Retire as versões obsoletas da pasta de libertação. Se existirem vários versos ou versões linguísticas, identifique-os como variantes de produção.
A revisão de pré-impressão da THRIWA verifica os cortantes aprovados, 3 mm de sangria e a configuração de cor, incluindo a conversão para CMYK ou cores Pantone especificadas. A estampagem metalizada, o verniz UV localizado e outros efeitos exigem máscaras de acabamento claramente identificadas. Uma cor metálica desenhada em CMYK não é, por si só, uma instrução para aplicar estampagem metalizada.
Depois de criada uma prova, qualquer alteração ao texto, sequência das cartas, conteúdo da caixa ou posição do acabamento exige uma nova versão e aprovação. Assim evita-se combinar uma face corrigida com ficheiros anteriores do manual ou da embalagem.
Nem todas as provas respondem à mesma questão. Defina primeiro o que precisa de ser verificado e escolha depois a via de aprovação.
| Percurso de aprovação | Útil para | Não presumir |
|---|---|---|
| Amostra existente do material | Comparar a sensação do cartão disponível, a textura da superfície e a qualidade geral do acabamento | Não é um protótipo da sua arte ou do conjunto exato de componentes |
| Prova digital | Verificar dimensões, layout, conteúdo, sequência e colocação da arte | Não pode prever totalmente a cor da impressão offset, a sensação final do material ou todos os acabamentos especiais |
| Amostra física de aprovação | Rever uma amostra impressa mais próxima da construção aprovada | O âmbito, custo e embalagens incluídas devem ser confirmados para o projeto |
O registo de aprovação deve identificar a versão dos ficheiros gráficos, a ficha de fabrico, o tipo de prova e as limitações aceites. A produção é autorizada com base nesse registo, não numa captura de ecrã ou amostra anterior.
O percurso das máquinas depende do material e do acabamento aprovados. A sequência seguinte associa o baralho ao processo OEM/ODM de cinco etapas e às capacidades de fabrico publicadas pela THRIWA.

O material aprovado é impresso em equipamento Heidelberg. A ordem de trabalho liga as folhas à versão aprovada dos ficheiros e à configuração de cor. Depois, conforme a ficha de fabrico, aplica-se o verniz de proteção, a laminação, a textura ou outro tratamento de superfície aprovado.
A estampagem metalizada, relevo, efeitos localizados ou tratamentos de borda só são aplicados quando aparecem na especificação e possuem material de produção compatível. O registo entre a impressão, estampagem metalizada, verniz UV localizado e cortantes é verificado em relação ao design aprovado, em vez de ser avaliado como um efeito visual isolado.
As folhas impressas são cortadas para o formato de cartão aprovado. Equipamentos automáticos suportam corte, alinhamento, ordenação e sequenciação, enquanto o mapa do baralho define o que um conjunto completo de oráculo contém. É aqui que uma sequência clara de cartas e uma lista de variantes se tornam controlos de produção em vez de notas editoriais.

As cartas, o manual e os encartes aprovados são colocados na embalagem especificada. As instruções de montagem devem indicar a orientação, sequência, posição do inserto, método de selagem e quaisquer requisitos de etiqueta ou código de barras. A unidade empacotada — e não o maço de cartas soltas — é o produto que segue para a libertação final.
Os baralhos de oráculo partilham processos com outras cartas impressas, mas o grande número de faces diferentes, interpretações escritas e acabamentos de apresentação exige controlos específicos em cada passagem.
| Risco | Controlo | Evidência de aprovação |
|---|---|---|
| Face da carta em falta ou duplicada | Mapa do baralho numerado correspondente à pasta de libertação | Lista de faces aprovada e prova de imposição |
| Manual refere-se à carta errada | Usar os mesmos identificadores nos ficheiros das cartas e no texto do manual | Revisão de referências cruzadas antes da aprovação da paginação |
| Borda estreita expõe variação de corte | Rever a largura da borda e a posição da área segura no cortante de produção | Prova em tamanho real de cartas representativas |
| Deslocamentos de estampagem metalizada ou UV localizado em relação à arte | Fornecer máscaras de acabamento separadas e registadas | Prova da camada de acabamento e critérios de registo acordados |
| A caixa fica demasiado apertada depois de adicionar todos os componentes | Calcular a capacidade a partir do conjunto completo de cartas, manual, encartes e folga | Construção de embalagem aprovada ou verificação física do encaixe |
| Versões linguísticas misturadas | Atribuir um código de versão distinto às cartas, manual e caixa para cada versão linguística | Lista de verificação da embalagem e identificação da caixa de cartão |
A rota de qualidade publicada da THRIWA inclui inspeção de material recebido, verificações de impressão e corte em processo, inspeção de produtos acabados, triagem automática de defeitos e uma verificação manual final. Para um baralho de oráculo, o plano de inspeção deve também cobrir a sequência de cartas aprovada, contagem total, estado da superfície e das bordas, inclusão do manual e configuração da embalagem.

Após a libertação, as unidades acabadas são seladas na embalagem escolhida, embaladas em caixas-mestre e preparadas para a rota de transporte acordada. A THRIWA indica um período típico de produção em grande escala de 15–20 dias após a aprovação da arte, sujeito à quantidade e à complexidade do processo. O tempo para amostras, o tempo de trânsito e a data final de conclusão são confirmados separadamente na cotação e no cronograma de produção.
Não é necessário resolver todos os detalhes de fabrico antes de contactar a THRIWA. Uma primeira consulta útil separa os factos confirmados das decisões em aberto:
Imagens de referência podem explicar a sensação pretendida, mas não substituem as especificações de produção. A THRIWA confirmará a viabilidade de fabrico, o processo de prova, a quantidade mínima de encomenda, os termos comerciais e o cronograma em relação ao projeto aprovado — não em relação a uma referência visual não verificada.
Envie o número aproximado de cartas, as dimensões finais, a quantidade pretendida, o estado dos ficheiros gráficos, os acabamentos preferidos, o conceito de embalagem e o destino. Assinale claramente os pontos em aberto para que a equipa possa recomendar opções sem os tratar como especificações aprovadas.
Utilize um mapa de baralho numerado e nomes de ficheiros correspondentes para cada face, verso e versão linguística. A sequência aprovada é então usada durante pré-impressão, separação, ordenação e verificações de contagem final.
Não. Uma prova digital é útil para layout, conteúdo e posicionamento, mas não consegue demonstrar totalmente a sensação do material final, a cor offset ou todos os acabamentos especiais. Escolha uma prova física quando essas características físicas tiverem que ser revistas antes da produção em massa.
Sim. A THRIWA pode coordenar cartas, manuais, encartes e embalagens como um só projeto. Confirme todos os componentes antes da aprovação da construção da caixa para que a capacidade interna reflita o conjunto completo.
O MOQ padrão é de 500 baralhos para projetos de cartas personalizadas padrão. A rota final de produção e o mínimo dependem da construção, acabamentos e embalagem aprovados, enquanto quantidades menores ou rotas de amostra são discutidas por projeto.
A THRIWA indica 15–25 dias para a produção em série após a aprovação dos ficheiros gráficos, dependendo da quantidade e da complexidade do processo. As provas, a preparação de amostras e o transporte são considerados separadamente; o orçamento e o plano de produção aprovados definem o prazo final.
Indique o mercado de destino e o âmbito dos documentos exigidos na consulta. A aplicabilidade de certificação ou testes depende do produto final, materiais e mercado, por isso confirme os documentos atuais e quaisquer testes específicos do projeto antes de encomendar.
Envie à THRIWA a definição do produto que pretende entregar, não apenas o desenho das cartas. Um mapa do baralho, uma ficha de fabrico preliminar, o conceito de embalagem e o destino são suficientes para iniciar uma análise prática da produção.
Pedir uma revisão do baralho de oráculo →


